01 Evaluating Line Pace and Inherent System Fluctuation
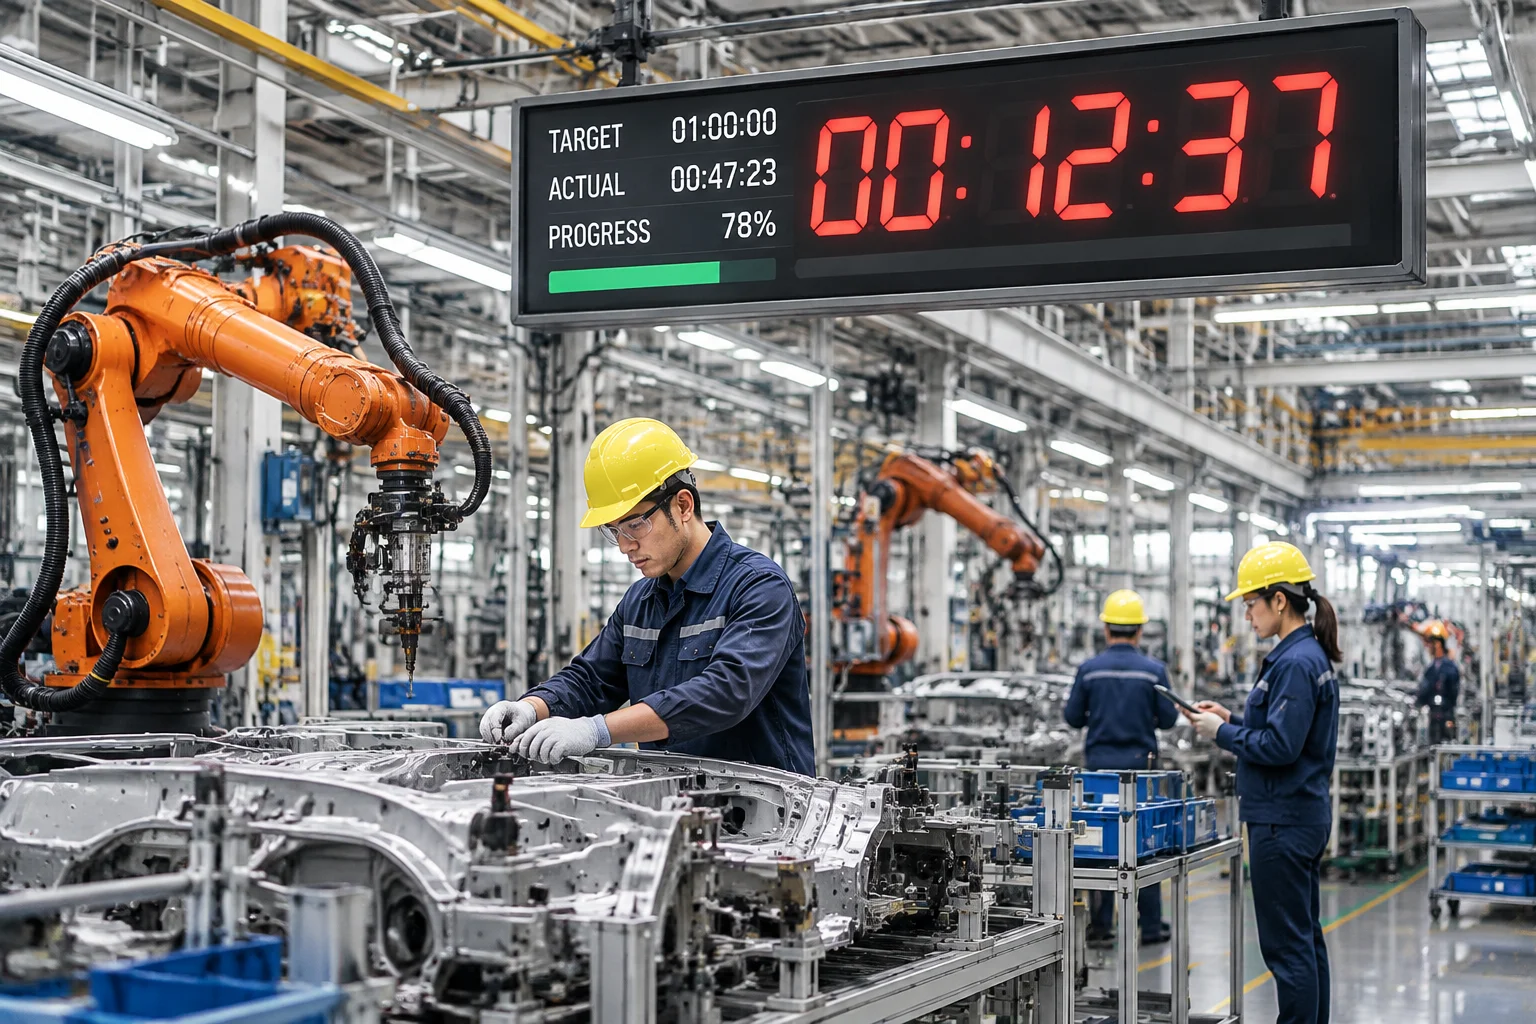
Assembly line pacing often exhibits subtle fluctuations caused by minor operator adjustments, component fit tolerances, and mechanical transfers. When observing cycle time variation, engineers must first establish whether the observed dispersion falls within natural statistical control limits or indicates an out-of-control condition.
In modern manufacturing, tracking individual station duration provides high-frequency data. However, plotting raw completion times without logical subgrouping can mask operational shifts or generate false alarms. Applying Xbar-R or I-MR control charts allows quality managers to distinguish inherent process noise from actionable disruptions.
A control chart does not measure product specification compliance; it reveals whether a process is behaving consistently over time.
Process Engineering Review
Discuss your statistical variation observations with an atlas specialist.
02 Identifying Root Drivers of Assembly Delay
Uncontrolled variation in cycle time creates line imbalances, buffer overflow, and unpredictable workstation starved states. Through systematic control chart monitoring, engineering teams can pinpoint specific time windows where process instability originates.
- Component Fit Tolerances: Variations in sub-assembly dimensions require manual adjustment, increasing work content duration unpredictably.
- Tooling Degradation: Pneumatic torque tools and automated fastening systems experience pressure drops or mechanical wear, adding subtle delays.
- Ergonomic & Shift Transitions: Operator fatigue during late-shift hours and handover micro-delays create noticeable shift-based clustering.
03 Implementing Rational Subgrouping for Accurate Signals
Selecting the correct subgrouping strategy is vital when auditing assembly cycle times. Grouping consecutive units produced within short time frames captures short-term variability, while comparing subgroup averages over hours reveals shift-to-shift trends.
By isolating common-cause variation from special-cause spikes, engineering teams avoid over-adjusting stable stations—a common pitfall that actually increases process variance.
Optimize Your Assembly Station Performance
Learn how rational subgrouping and control chart interpretation can stabilize your manufacturing cycle times.
Discuss Case EngineeringFrequently Asked Questions
Automated stations experience subtle micro-variations due to sensor response latencies, pneumatic pressure fluctuations, mechanical wear, and minor workpiece positioning adjustments.
No. Control limits reflect actual historical process performance and statistical dispersion, whereas target times represent design specifications or line rate requirements.
Subgrouping frequency depends on line speed and shift structure. Common practice uses rational subgroups of 3 to 5 consecutive parts collected at fixed hourly intervals.